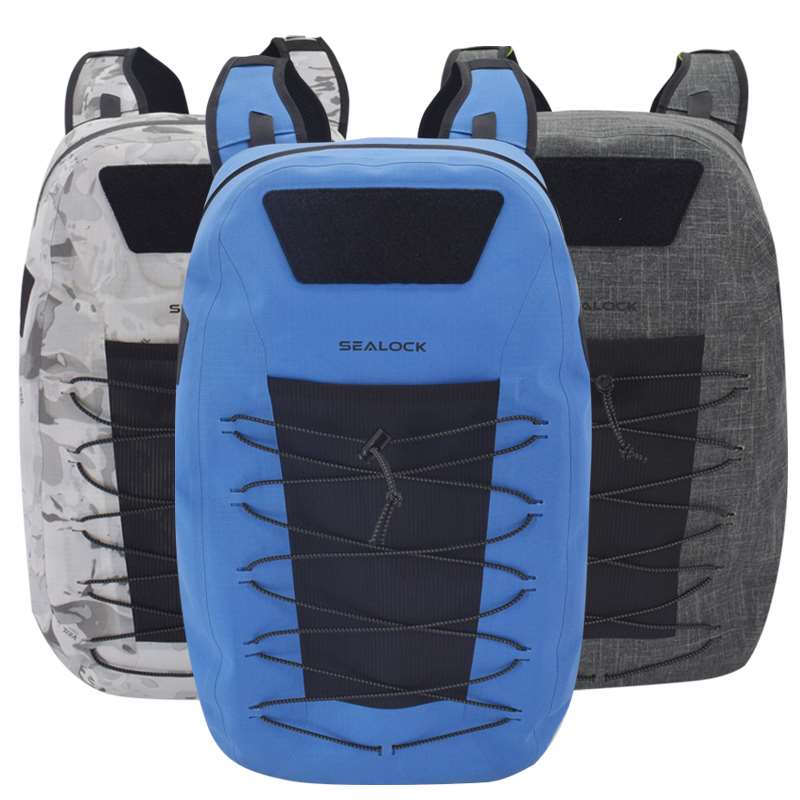
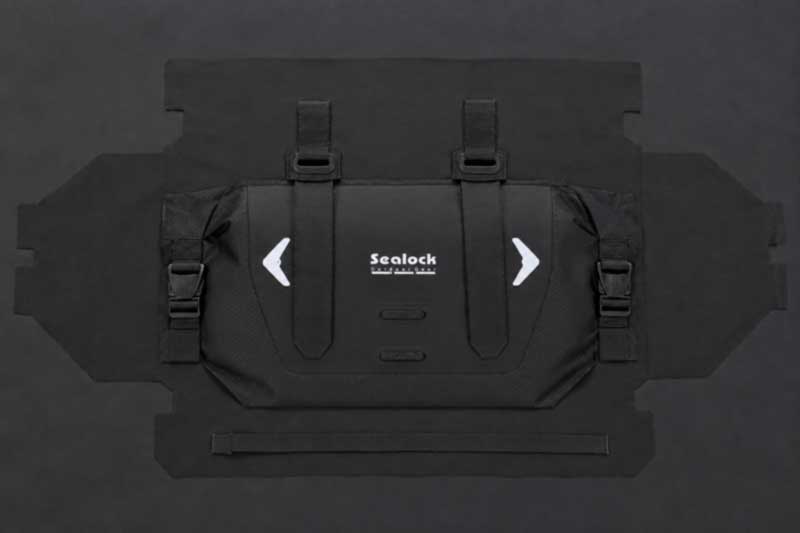
Sealock é um fabricante personalizado de bolsas para bicicletas e motocicletas e fornecedor OEM. Uma bolsa para um veículo consiste, na verdade, em dois produtos integrados em um:um recipiente selado e um sistema de montagem que deve sobreviver à vibração sustentada. Eles são fabricados de forma diferente, falham de forma diferente e nesta categoria a montagem é a metade mais difícil. Este guia aborda como o sistema de montagem é realmente integrado em uma carcaça soldada, os componentes específicos desta categoria e por que a sequência de produção é decidida pela montagem e não pela embalagem.
Por que a montaria lidera a construção
Na maioria dos produtos à prova d'água, o corpo selado é projetado primeiro e o sistema de transporte é adicionado. Em uma mala veicular a ordem se inverte, poiscada ponto de montagem é uma penetração na barreira e sua posição é fixada pela bicicleta, não pelo projetista.As posições das correias são determinadas pelo diâmetro do guiador, pela forma do tubo superior, pelo comprimento do espigão ou pela geometria do assento do passageiro – e essas posições ditam o mapa de soldadura, que dita a matriz.
Portanto, a primeira decisão no desenvolvimento não é a bolsa. É para onde vão as correias, e tudo a jusante segue a partir dele. Mover uma porta de cinta após a existência de ferramentas é caro; decidir primeiro não custa nada.
As tiras são colocadas primeiro, enquanto o painel é plano – todo o resto é construído em torno delas.
Portas de cinta soldada
Uma alça deve alcançar a bicicleta por dentro ou através de uma carcaça selada, e há duas maneiras de fazer isso. Enrolar a alça ao redor da parte externa do corpo da bolsa é mais simples e funciona mal: a alça desliza, a bolsa gira nas barras e a carga se concentra onde quer que a correia se agarre.
A melhor construção é umaporta soldada— uma abertura reforçada soldada no invólucro através da qual a cinta passa, de modo que a carga seja transportada por um recurso construído especificamente para esse fim, e não por fricção contra o corpo do saco. Seguem três requisitos:
O porto é uma penetração, portanto ela é vedada como uma janela de processo separada com seus próprios parâmetros de soldagem e sua própria inspeção, exatamente como uma válvula.
Ele carrega toda a carga montada, incluindo cargas de choque sobre buracos, portanto o reforço por trás dele é tão importante quanto a solda.
Ele é testado no modo de falha, não na carga nominal.Uma bolsa de guiador não falha gradualmente – ela segura e depois não falha, e a consequência é uma bolsa na roda dianteira.
Âncoras de carga: costuradas antes do fechamento da carcaça
Tal como acontece com todos os pontos de suporte da nossa gama, as âncoras sãocosturado em painéis planos em alta tensão antes da carcaça ser soldada, então a pegada perfurada termina abaixo da pele soldada. Uma âncora puramente soldada pode descascar sob cisalhamento sustentado, e cisalhamento é exatamente o que uma cinta aplica.
Além disso, as especificações da bicicleta e da motocicleta:
Remendos de apoio sob cada âncora de cinta, uma vez que a carga é aplicada através de uma cinta estreita e precisa ser espalhada por uma área.
Box-X onde há espaço, bar-tack onde não há, com densidade definida para a carga em vez de maximizada.
Fio de nylon ou poliéster colado, Tex 40 ou mais pesado, estável aos raios UV onde fica exposto.
Retenção redundante- uma fivela independente especificada ao lado do velcro, para que a retenção nunca dependa de um sistema.
Hook-and-Loop é um problema de ligação
Hook-and-loop é a interface de montagem padrão nesta categoria, e a forma como ela é fixada decide quanto tempo ela dura. O princípio governante é aquele que permeia toda construção soldada:uma solda entre resinas compatíveis é substancialmente mais confiável do que uma junta adesiva entre materiais diferentes.Quando o gancho e o laço são soldados a um substrato compatível, a ligação é uma fusão de material; onde está colado a um incompatível, é uma linha de cola com comportamento próprio de envelhecimento.
Duas consequências de produção que merecem ser especificadas:
Método de fixação compatível com o substrato— soldado em material compatível ou costurado com suporte onde os materiais não possam ser fundidos.
Teste de ciclo com contaminação presente.Uma pulseira que se agarra perfeitamente em um laboratório e falha com a areia da estrada embutida nela não foi testada para o ambiente em que vive. Fazemos testes de velcro sujos, porque é assim que ela é usada.
Porta, correia e filme reflexivo — três soldas separadas, três janelas de processo separadas.
Filme retrorrefletivo de soldagem
Os elementos refletivos são um componente de segurança em uma bolsa de veículo, e não um componente de estilo, e fixá-los com adesivo ou costura cria os dois modos de falha que os compradores veem nas devoluções: levantamento de filme nas bordas e linhas de costura que deixam a água entrar.
Soldagem do filme retrorrefletivo ao invólucroevita ambos. Passa a fazer parte da superfície selada, sem adesivo ao envelhecimento e sem perfurações. Os requisitos de produção são os mesmos de qualquer solda de material diferente – parâmetros definidos para que o material de transição vítrea superior aqueça primeiro e conduza para o inferior – e a verificação é específica:retenção reflexiva testada após abrasão, lavagem e exposição UV, porque um elemento reflexivo que parou de refletir é um recurso de segurança que expirou silenciosamente.
Conchas Duras Moldadas
Alguns produtos nesta categoria não são sacos soldados. Uma bolsa top tube com revestimento rígido étermoformado, e o processo tem sua própria lógica:
A espuma é laminada no tecido antes da moldagem- normalmente EVA ou polietileno reticulado ligado ao material da face e depois formado como um compósito.
O tecido facial deve tolerar a laminação e ter alguma elasticidade, pois deve assumir uma forma tridimensional sem enrugar.
Os custos de ferramentas são inferiores aos da moldagem por injeção ou sopro, o que torna as cascas moldadas viáveis nos volumes da indústria de sacolas, e não apenas nos volumes da indústria de plásticos.
Para uma marca, vale a pena saber disso porque muda a conversa sobre custos: um produto moldado de casca dura carrega ferramentas, mas não o orçamento de ferramentas que uma caixa de plástico rígida precisaria.
The Roll Line, vincada duas vezes por dia
Nas bolsas com barra e nos pacotes de assentos, a faixa de fechamento é dobrada no início e no final de cada passeio – milhares de ciclos por ano nos mesmos centímetros. As respostas de produção são umaseção de rolo reforçadaem cada linha de fechamento e um material escolhido para a durabilidade da dobra: o tecido laminado em TPU tolera dobras repetidas e permanece flexível em climas frios, onde os revestimentos rígidos endurecem e eventualmente racham ao longo do vinco.Teste de fadiga da banda de fechamentoapós dobragens repetidas é um item permanente no plano de teste desta categoria por esse motivo.
A sequência de produção
Layout de montagem— posições das cintas fixadas na geometria alvo da bicicleta, antes de mais nada.
Corte— painéis, remendos de reforço, cintas e película reflexiva cortados conforme a tolerância.
Costura de submontagem— conjuntos de cintas, componentes de arneses, divisórias internas.
Costura de âncora em painéis planos— box-X e travete com remendos de apoio, em alta tensão.
Soldagem de componentes— portas de cinta, montagem de válvula, película reflexiva, painéis de janela, cada um com seu próprio conjunto de parâmetros.
Soldagem corporal— costuras perimetrais a 27,12 MHz, com testes de soldas e testes de descascamento em cada início de execução.
Montagem de fechamento— reforço da faixa de enrolamento, instalação de zíper, fivelas e ajustadores.
Teste de vibração e água e depois embalagem.
A Base do Produto
Imagem
Modelo e especificações
Capacidade de produção que mostra
Quantidade mínima
Bolsa para guiador roll-top SL-K060B— 7L; Ripstop laminado em TPU soldado por RF; enrole ambas as extremidades; válvula de purga roscada com junta, montagem soldada;duas tiras de barra através de portas soldadasalém de uma fivela de retenção independente; quatro elementos retrorrefletivos soldados; IPX6.
Portas de cinta soldadas, montagem de válvula e filme refletivo em um único invólucro — quatro janelas de processo separadas
300
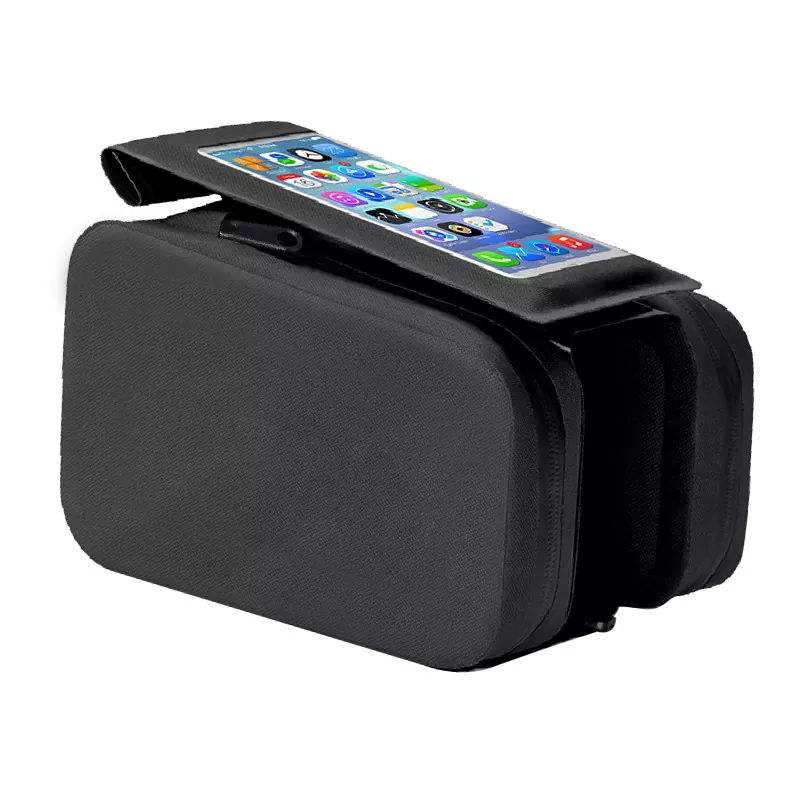
SL-K041 Bolsa Tubo Superior com Janela de Telefone — casca dura moldada em EVA; janela de toque transparente com aba articulada; dois compartimentos com zíper; porta de cabo; três tiras de velcro; cabe em tubos superiores redondos, aerodinâmicos e de carbono.
Carcaça termoformada com janela transparente e porta de cabo — um processo diferente da soldagem
500
SL-K054 Bolsa de selim em concha 3D— 1L; TPU;Concha moldada em 3D com almofada interna de absorção de choque em forma de onda; tiras projetadas contra deflexão; duas tiras adesivas e uma fivela de borracha; pulseira reflexiva; gancho para lanterna traseira; ISO 9001.
Forma 3D moldada com almofada interna e engenharia de cinta anti-deflexão
300
Bolsa frontal de bicicleta soldada SL-K001— 10L; Malha de PVC 500D com ABS; costuras soldadas de alta frequência; bolso interno impermeável; IPX6; BSCI, ISO 9001; amostra 7–10 dias.
Carcaça soldada combinada com um componente ABS rígido
200
Alforjes para motocicleta SL-C704 80L— 80L como 40L×2;Capacidade de carga de 50 kg; PVC durável; velcro e duas alças ajustáveis em comprimento; alças resistentes; sinais reflexivos em ambos os lados.
Âncoras projetadas para uma carga de 50 kg sob vibração sustentada em rodovias
300–500
SL-C668 Bolsa Banco Traseiro 40L— 40L; Capacidade de 50 kg; PVC durável forte,perfeitamente soldado, limpa; logotipos reflexivos em ambos os lados.
Corpo soldado sem costura em grande escala com elementos reflexivos soldados
300–500
O layout da montagem, a configuração da cinta e da porta, o hardware de retenção, o posicionamento reflexivo, a válvula, a construção do invólucro e a marca são todos especificáveis por pedido, ou um produto pode ser desenvolvido a partir de um esboço. As ferramentas são cotadas separadamente quando for necessário um casco sob medida ou um componente moldado. Amostras de 7 a 15 dias, produção de 30 a 45 dias após a aprovação, de Dongguan ou da cidade de Ho Chi Minh.
Controle de qualidade
A produção ocorre sob um sistema de qualidade ISO 9001, dividido em três níveis -CQI(tecido revestido recebido para espessura do revestimento, adesão e soldabilidade, além de correias, velcro, fivelas, válvulas, filme reflexivo, componentes EVA e ABS de acordo com o padrão assinado),IPQC(tolerância de corte, integridade da solda nas costuras do corpo, portas de cinta, montagens de válvula e filme reflexivo, costura de ancoragem com verificação de suporte e montagem de montagem, com testes de descascamento em amostras de soldas em cada início de execução), eOQC(Amostragem AQL, teste de jato de água para a classificação declarada e comparação de amostras de ouro, com inspeção SGS ou QIMA disponível). Uma amostra de pré-produção é aprovada antes da produção em massa e uma inspeção final é executada antes de cada remessa.
O programa de laboratório específico da categoria:testes de vibração em suportes carregados, testes de ciclo de velcro com presença de contaminação, resistência à tração da correia e da porta na carga nominal e além dela com carga brusca, fadiga da banda de fechamento nas linhas de laminação, teste de vedação da válvula após ciclos repetidos, retenção reflexiva após abrasão, lavagem e UV, flexão a frio e exposição ao sal e sujeira da estrada, juntamente com a resistência de ligação sob carga de descascamento.
FAQ: Produção de bolsas para bicicletas e motocicletas
P: Por que o sistema de montagem determina as ferramentas? R: Porque as posições das correias são fixadas pela geometria da bicicleta, não pelo projetista, e cada ponto de montagem é uma penetração na carcaça selada. Essas posições definem o mapa de solda, que define a matriz. Decida-os antes da ferramentaria e não custa nada; movê-los depois e é caro.
P: O que é uma porta de alça soldada e por que não simplesmente enrolar a alça em volta da bolsa? R: Uma porta soldada é uma abertura reforçada e selada pela qual a cinta passa, de modo que a carga é transportada por um recurso especialmente desenvolvido. Uma alça enrolada no corpo desliza, permite que a bolsa gire e concentra a carga onde quer que ela agarre.
P: Como o gancho e o laço devem ser fixados? R: Soldado a um substrato compatível sempre que possível, uma vez que uma solda entre resinas compatíveis é muito mais confiável do que um adesivo entre materiais diferentes. Onde a fusão não for possível, costurado com forro. E deve ser testado em ciclo com contaminação presente, porque é assim que é utilizado.
P: Por que soldar filme reflexivo em vez de costurá-lo ou colá-lo? R: Porque o adesivo se eleva nas bordas e a costura perfura a barreira. O filme soldado passa a fazer parte da superfície selada e verificamos a retenção reflexiva após abrasão, lavagem e UV.
P: Como é feita uma carcaça rígida moldada e o ferramental é caro? A: Termoformado – espuma laminada no tecido frontal e depois formada como um compósito. O ferramental custa menos do que a moldagem por injeção ou sopro, o que torna um invólucro moldado viável em volumes de saco, e não apenas em volumes de plástico.
P: Qual é o teste definidor nesta categoria? A: Vibração na montagem carregada. Uma bolsa de veículo não falha gradualmente, então o suporte é testado contra as consequências da falha e não contra sua carga nominal - e o hardware de retenção é especificado independentemente do gancho e laço pelo mesmo motivo.
Fale com a Fábrica
Para colocar em produção uma bolsa personalizada para bicicleta ou motocicleta, entre em contato com a Sealock eminfo@sealock.com.hkou +86-769-82009361. Mais de vinte anos de soldagem de alta frequência e costura industrial sob o mesmo teto, portas de cintas soldadas e filme reflexivo, capacidade de revestimento moldado, sistemas de montagem testados contra vibração, produção ISO 9001 e fabricação dupla China-Vietnã.
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик