Soldagem RF: como as costuras soldadas por radiofrequência são feitas e testadas
A soldagem por radiofrequência (RF), também chamada de soldagem de alta frequência (HF) ou soldagem dielétrica, une materiais termoplásticos como PVC e TPU, aquecendo-os por dentro com um campo eletromagnético alternado rapidamente, geralmente a 27,12 MHz, enquanto uma matriz de metal moldada pressiona as camadas umas contra as outras. As duas camadas fundem-se numa só e arrefecem sob pressão, deixando uma costura sem furos de agulha, sem linha e sem adesivo. É por isso que costuras soldadas de alta frequência são usadas sempre que um produto deve manter água, ar ou líquido dentro ou fora: bolsas secas, mochilas impermeáveis, refrigeradores macios, infláveis, bolsas para fluidos médicos e muitos contêineres militares e industriais.
Este guia explica como funciona o processo, quais materiais podem ou não ser soldados, como uma costura soldada se compara a costuras costuradas, coladas e coladas, o que faz uma solda falhar e como as costuras soldadas são testadas antes do envio do produto. Está escrito no chão de fábrica: fabricamos sacos soldados de alta frequência há mais de 20 anos em nossas fábricas em Dongguan, China e na cidade de Ho Chi Minh, Vietnã.
Explore esta seção: Soldagem RF, testes e materiais
Esta página é o ponto de partida para nossos artigos de engenharia sobre soldagem de alta frequência. Cada artigo abaixo se aprofunda em uma parte do tópico.
A soldagem RF é uma forma de fundir plásticos sem que uma fonte externa de calor toque a superfície. Em vez de uma placa quente ou de ar quente, a máquina aplica um campo elétrico de alta frequência através do material. Certos plásticos contêm moléculas polares, que tentam alinhar-se com o campo. Como o campo se inverte milhões de vezes por segundo, essas moléculas oscilam constantemente e o atrito entre elas gera calor dentro do próprio material. Quando o plástico atinge o seu ponto de fusão na junta, a pressão da matriz força as duas camadas a fluir uma para a outra.
Os nomes soldagem RF, soldagem HF, soldagem de alta frequência e vedação dielétrica descrevem o mesmo processo. As máquinas industriais operam em frequências reservadas para esse fim, mais comumente 27,12 MHz, razão pela qual o termo “soldagem 27,12 MHz” também aparece nas especificações. O processo tem sido usado industrialmente desde meados do século XX e agora é padrão para qualquer produto onde uma costura possa vazar.
Como funciona o processo, passo a passo
Em uma linha de produção de sacos, a soldagem de alta frequência é um estágio de uma sequência mais longa. Os painéis são primeiro cortados de tecido revestido de TPU ou PVC, e quaisquer peças que precisem de costura, como correias, âncoras de cinta e bolsos organizadores, são costuradas em painéis planos antes do início da soldagem. É por isso que a maioria das bolsas impermeáveis são feitas em duas linhas, costura e soldagem, trabalhando juntas, em vez de uma substituir a outra.
Para cada solda, o operador coloca os painéis na base da máquina, geralmente em um gabarito que os mantém no alinhamento exato. Uma matriz de latão em forma de costura é baixada sobre o material e uma folha isolante fica por baixo para evitar arcos. A máquina então aplica energia RF por alguns segundos enquanto a matriz é pressionada. Uma vez interrompida a energia, a matriz permanece fechada durante um período de resfriamento para que o material fundido solidifique sob pressão; liberá-lo muito cedo produz uma costura fraca e ondulada. Por fim, o excesso de material é aparado e a costura inspecionada.
Três configurações controlam o resultado: potência, tempo de soldagem e tempo de resfriamento, juntamente com a pressão da matriz. Eles devem ser ajustados para cada combinação de material, espessura e matriz. Uma configuração que produz uma costura perfeita em uma lona de PVC 500D pode queimar através de uma fina película de TPU ou subfundir um laminado de TPU pesado, de modo que cada novo material ou matriz seja validado com soldas de teste antes do início da produção.
Uma matriz de latão une as camadas enquanto a energia de alta frequência as derrete por dentro.
Quais materiais podem ser soldados por RF?
Apenas plásticos com moléculas polares aquecem num campo de alta frequência, o que limita o processo a certos materiais. PVC e poliuretanos, incluindo TPU, são os mais soldados e os principais materiais utilizados em bolsas impermeáveis. Alguns outros materiais podem ser soldados sob condições especiais, enquanto os plásticos não polares comuns não podem ser soldados desta forma.
Material
Soldável por RF?
Notas
PVC (filme e lona revestida)
Sim, prontamente
O material clássico de bolsa seca e bolsa para motocicleta
TPU e outros poliuretanos
Sim
Mais leve e flexível no frio que o PVC; os parâmetros dependem do grau e da espessura
Tecido de nylon ou poliéster revestido com TPU ou PVC
Sim, através do revestimento
O revestimento é o que solda; deve ser grosso o suficiente e na face direita
EVA, PET, filme de nylon, alguns ABS
Às vezes
Possível com configurações especiais ou ferramentas aquecidas
Não polar; unidos por ar quente, ultrassom ou outros métodos
Nylon ou poliéster tecido não revestido
Não
Deve ser costurado ou revestido primeiro
Para tecidos revestidos, o detalhe que mais importa é o revestimento. Um tecido laminado de TPU com uma película substancial solda de forma confiável, enquanto um tecido com um revestimento muito fino pode não ter material suficiente na junta para formar uma costura forte. Esta é uma das razões pelas quais dois tecidos descritos com as mesmas palavras podem se comportar de maneira muito diferente na máquina de solda. NossoGuia de material impermeável TPUcobre o lado do material com mais detalhes.
Costuras soldadas RF vs costuras costuradas, coladas e coladas
Soldado de alta frequência
Costurado
Costurado e gravado
Colado
Buracos na costura
Nenhum
Um por ponto
Coberto por fita
Nenhum
À prova d’água ao longo do tempo
Sim, a costura é um material
Não
Até a fita levantar
Até o adesivo envelhecer
Hermético
Sim
Não
Raramente
Às vezes
Liberdade de design
Limitado pela forma da matriz
Muito alto
Alto
Moderado
Funciona em tecido não revestido
Não
Sim
Sim
Depende do adesivo
Nada disso torna a costura inferior em geral. A costura é a escolha certa para bolsos organizadores, alças, acolchoamentos e qualquer coisa fora da capa impermeável, e nossas linhas de costura são tão experientes quanto nossas linhas de soldagem. As melhores bolsas impermeáveis usam ambos: subconjuntos costurados para estrutura e conforto, e costuras soldadas onde a água deve ser mantida fora. Nosso artigo sobrecomo os sacos soldados e costurados são realmente feitosmostra como os dois são combinados em um produto.
Soldagem RF vs Soldagem Ultrassônica e de Ar Quente
A soldagem ultrassônica utiliza vibração mecânica de alta frequência em vez de um campo elétrico. É rápido e funciona em alguns materiais que não respondem à RF, mas é mais adequado para costuras estreitas pequenas, pontuais ou contínuas. A soldagem por ar quente e por cunha quente derrete a superfície externamente e pode unir materiais não polares, como o polietileno, o que os torna comuns para grandes geomembranas e algumas lonas. Para sacos feitos de PVC ou TPU, a soldagem de alta frequência é geralmente preferida porque aquece a junta uniformemente em toda a sua espessura, produz costuras largas e consistentes em formas complexas em uma única prensa e deixa a superfície do material praticamente sem marcas.
O que faz uma solda falhar
Uma costura soldada que vaza quase sempre se deve a uma de algumas causas. A subfusão ocorre quando a potência ou o tempo são muito baixos: a costura parece fechada, mas as camadas apenas ficam grudadas na superfície e se desprendem sob carga. A queima ou arco ocorre quando a potência é muito alta ou o buffer está faltando, deixando uma linha fina, chamuscada ou perfurada. Contaminação, como poeira, agente desmoldante ou plastificante na superfície, impede a fusão adequada das camadas. E uma mudança no material, mesmo um lote ou cor diferente do mesmo tecido, pode alterar as configurações corretas o suficiente para enfraquecer a costura se a máquina não for revalidada.
A maioria desses defeitos é invisível à primeira vista, e é por isso que os produtos soldados precisam de testes destrutivos em amostras e testes de pressão ou imersão em produtos acabados. Nosso guia paradefeitos comuns de soldagem RFmostra a aparência de cada um quando uma costura é aberta.
Uma solda sólida, uma solda mal fundida e uma solda queimada, lado a lado.
Como as costuras soldadas por RF são testadas
Os testes começam antes da produção. Quando um novo material ou matriz é configurado, amostras de solda são feitas e separadas em um testador de tração para medir a resistência de ligação, a força necessária para abrir a costura. Uma boa solda rasga o material ao lado da costura, em vez de separá-lo. Nosso artigo de laboratórioO número que decide se uma solda é realmente uma soldaexplica este teste em detalhes.
Durante a produção, cada pedido passa por IQC no tecido recebido, IPQC na linha de soldagem com verificações regulares de amostras e OQC em produtos acabados, com inspeção terceirizada da SGS ou QIMA disponível mediante solicitação. Os testes do produto acabado correspondem à classificação do produto: um teste de chuva forte e jato de água para produtos classificados como IPX5 ou IPX6, e um teste de imersão total em água de mais de 2 horas para produtos classificados como IPX7 ou IPX8. Resistência à tração, abrasão, névoa salina nas ferragens, um teste de carga de mais de 1.500 ciclos e testes de fadiga do zíper para 3.000 ciclos completam o programa padrão, juntamente com verificações de solidez e diferença de cor em relação à amostra aprovada.
Para produtos selados e herméticos, o teste mais revelador é também o mais simples. Nosso procedimento padrão de inspeção do cliente é desembalagem, extração a vácuo, repouso estático de 24 horas e determinação de vazamento de ar. Se o produto ainda mantiver a sua forma após 24 horas, nenhuma das suas soldas, fechos ou válvulas está vazando, incluindo vazamentos lentos que um curto teste de imersão pode não detectar.
Onde a soldagem RF é usada
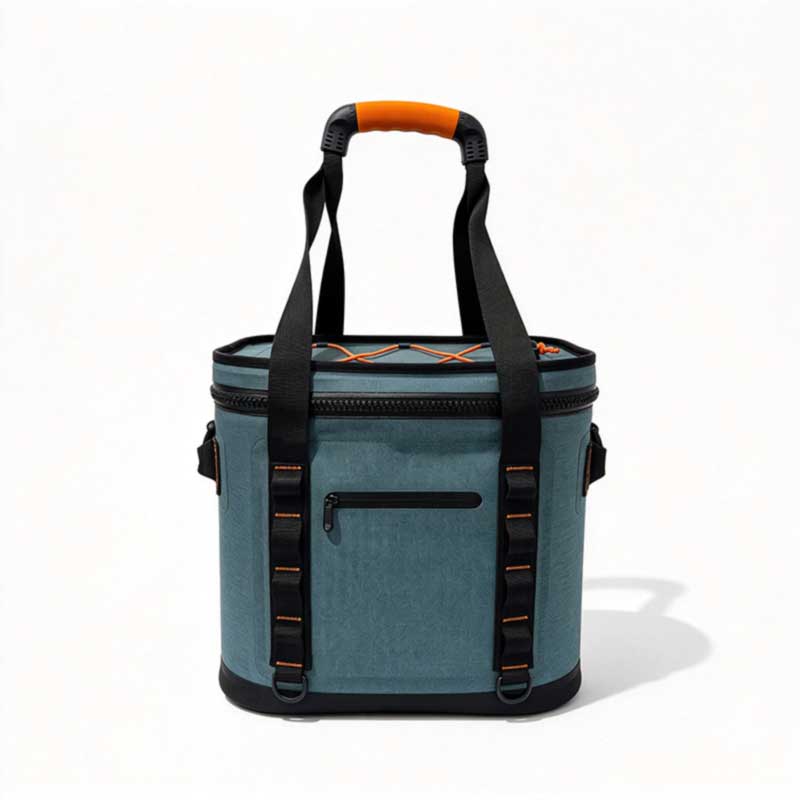
Os equipamentos para atividades ao ar livre e marítimas são os de uso mais familiar: bolsas secas, mochilas e mochilas impermeáveis, bolsas para caiaques e barcos, bolsas para motocicletas e bicicletas, bolsas impermeáveis para telefone e bolsas de compressão. Os refrigeradores macios usam revestimentos e revestimentos soldados porque um revestimento soldado não vaza água derretida e não possui linhas de costura para reter sujeira e odor. Além das bolsas, o mesmo processo produz bolsas para fluidos médicos e sangue, barcos e brinquedos infláveis, bóias de natação, lonas e coberturas para caminhões, e uma ampla gama de produtos militares e governamentais, incluindo bolsas de combustível e água, abrigos infláveis, coberturas de equipamentos à prova de intempéries e bolsas de contenção, onde costuras herméticas e resistência ao calor, frio e pressão são essenciais.
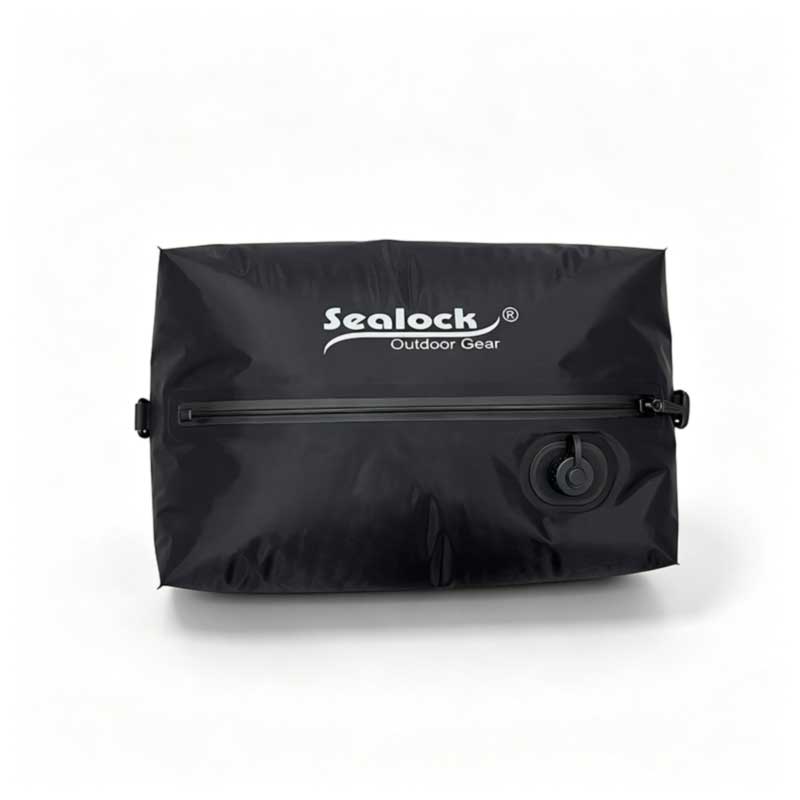
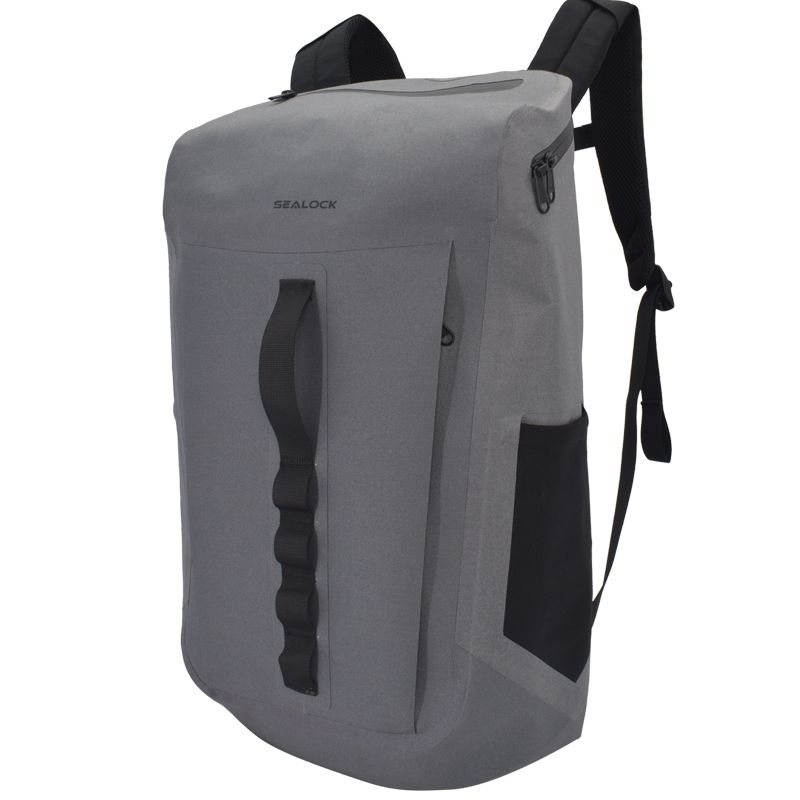
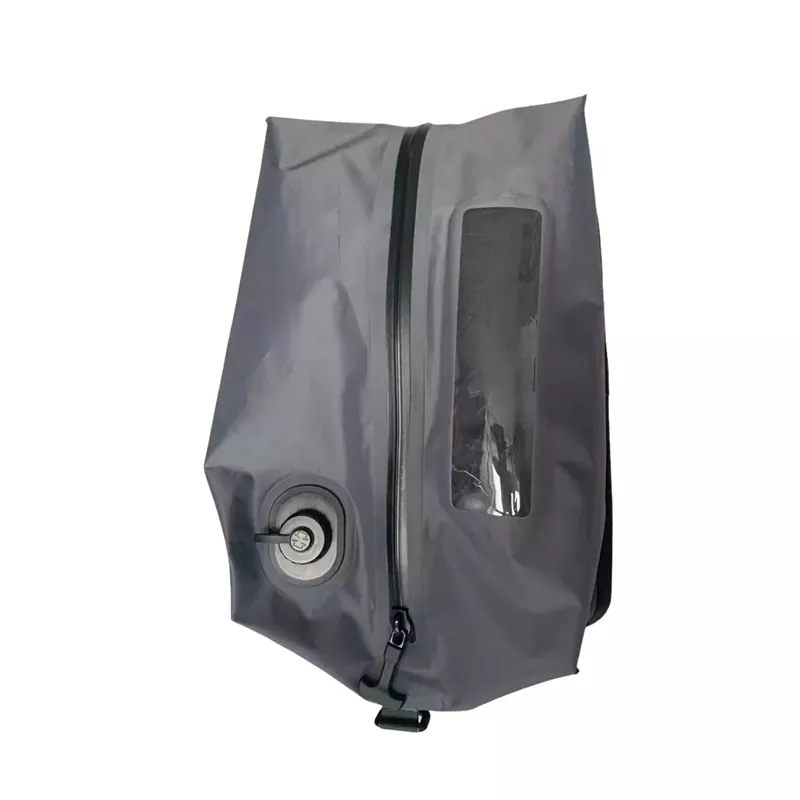
Laminado TPU, corpo soldado, janela soldada e montagem da bomba
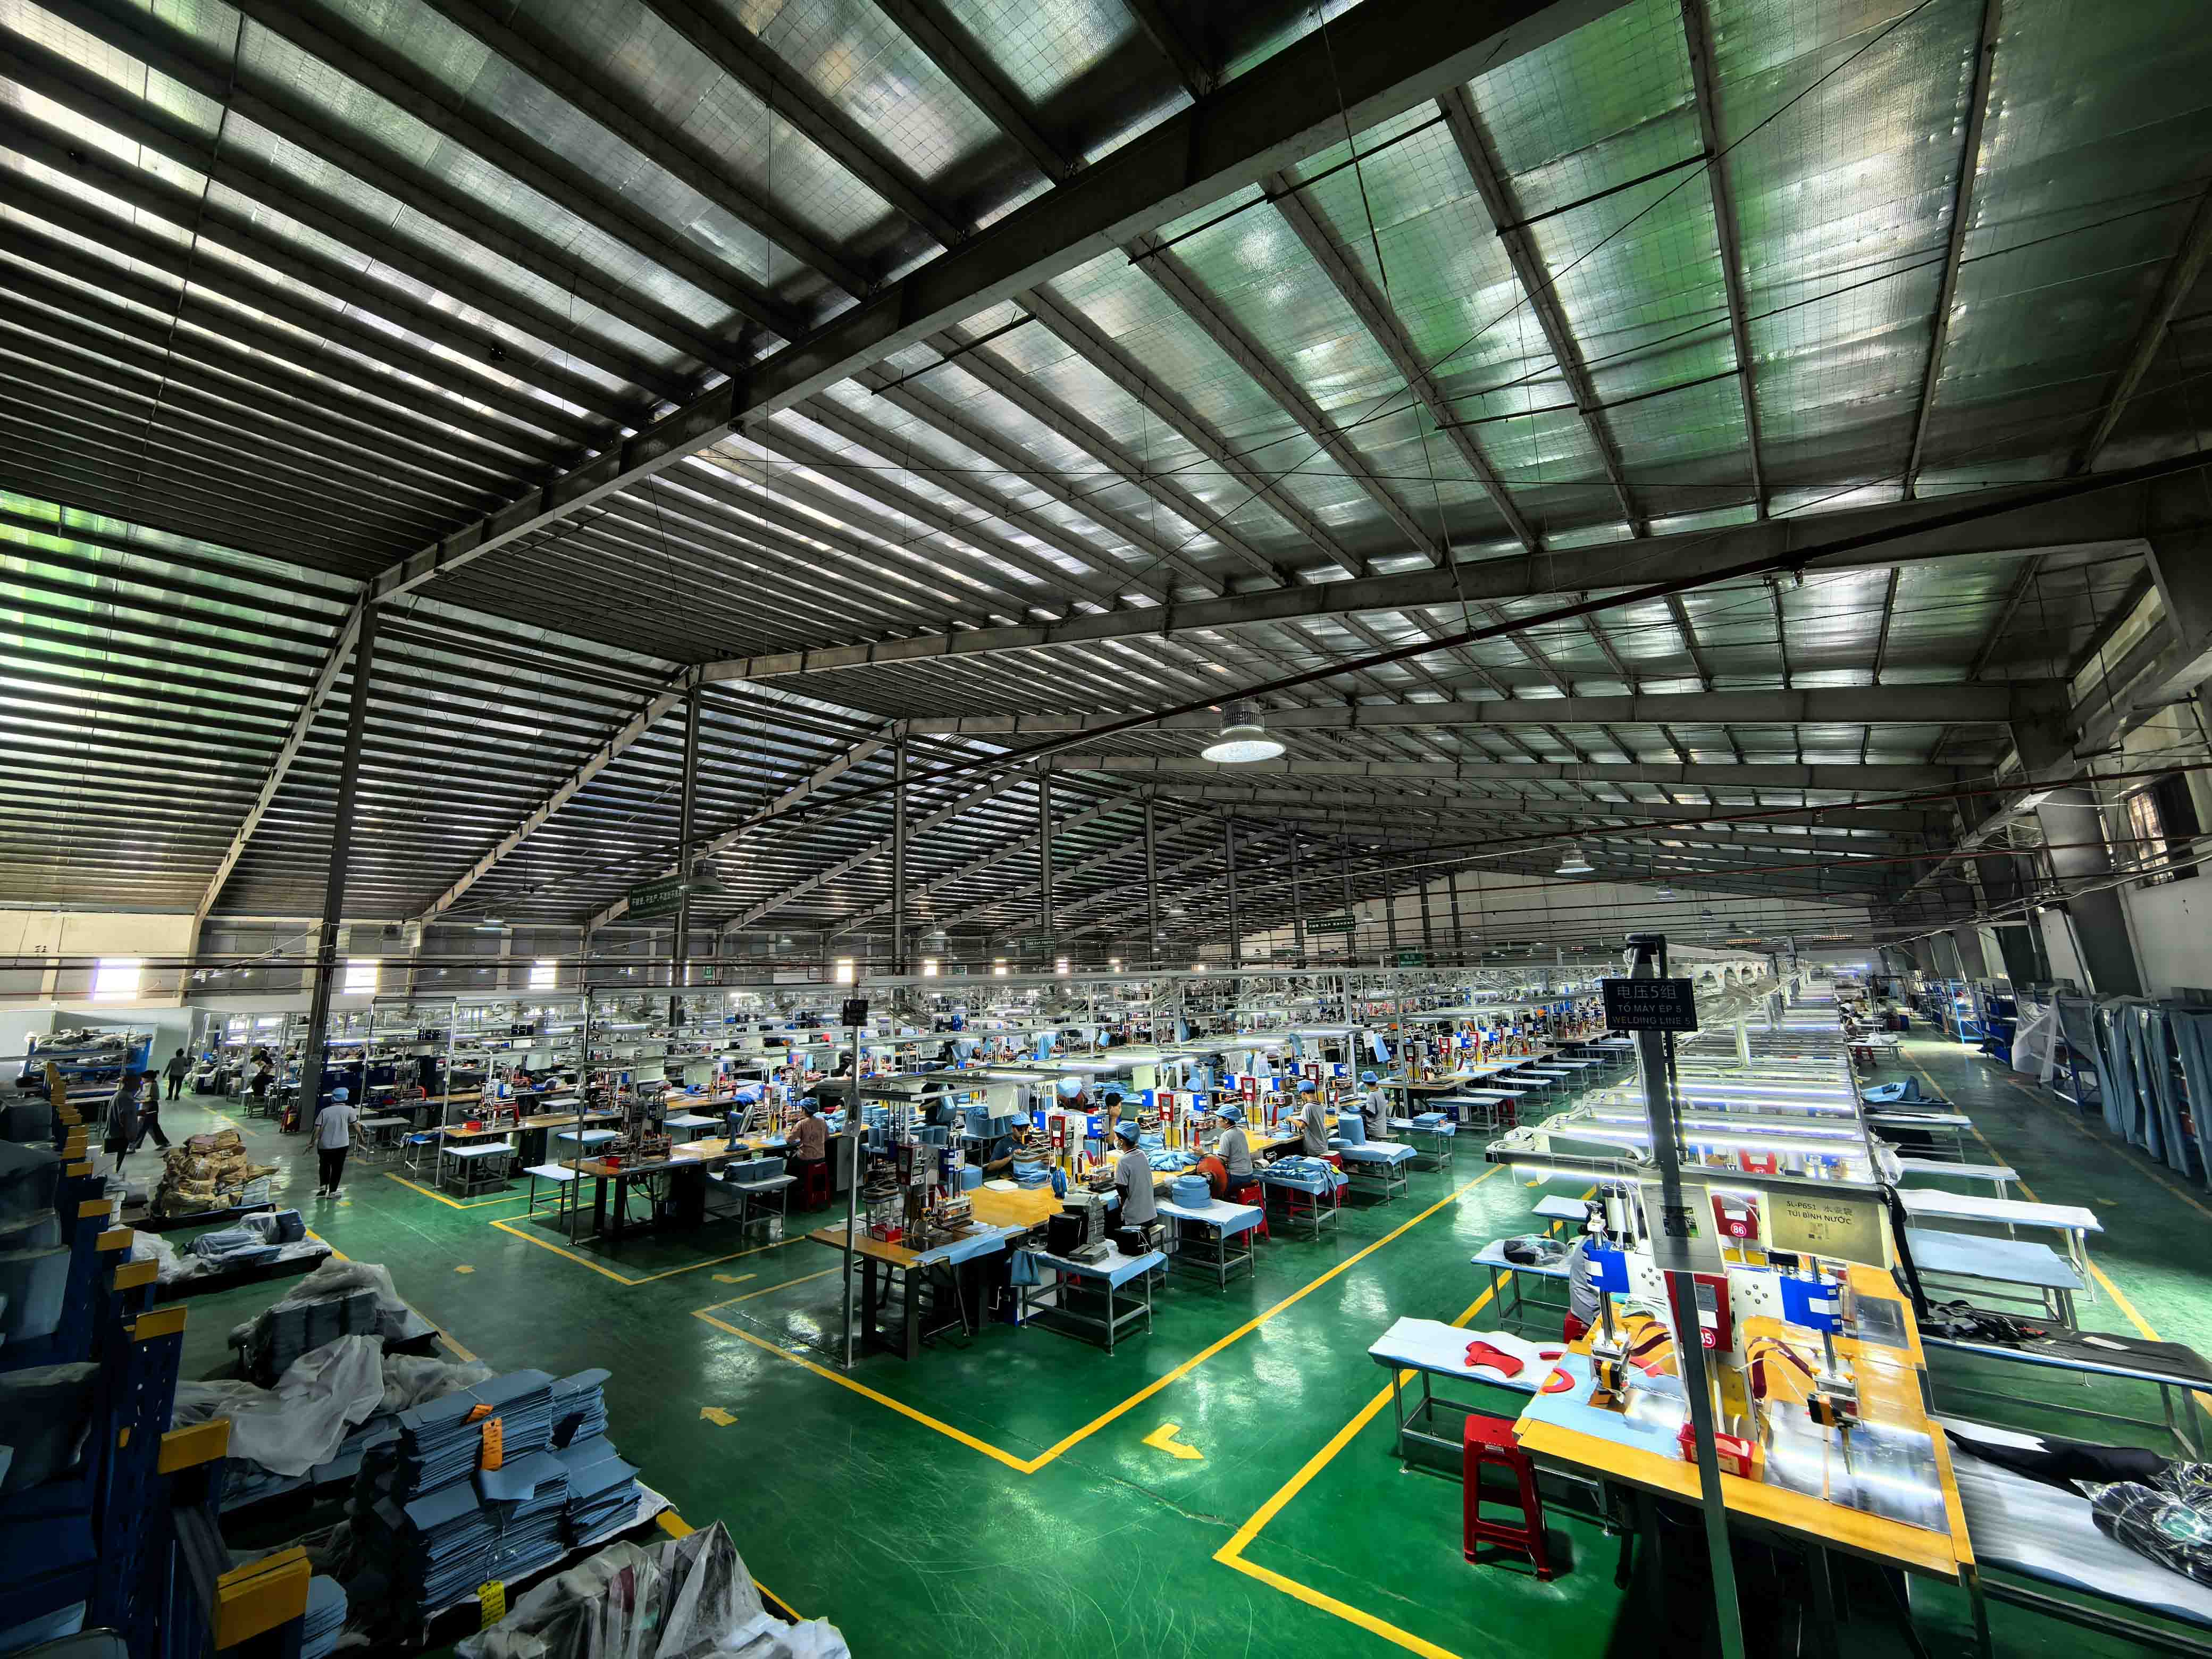
Máquina de solda de alta frequência da linha de produção do Vietnã
Como avaliar um fornecedor de soldagem RF
Peça para ver as máquinas de solda e as matrizes do seu produto e pergunte como os parâmetros são registrados e revalidados quando o material muda. Solicite resultados de resistência de união em amostras de solda, não apenas em produtos acabados. Verifique se a fábrica possui capacidade própria de costura, pois quase todas as sacolas soldadas também possuem peças costuradas, e um fornecedor que subcontrata uma ou outra tem menos controle sobre o resultado. Por fim, pergunte como os produtos acabados são testados em relação à classificação no rótulo e se você mesmo pode fazer o mesmo teste na chegada. Nosso detalhamentoo que impulsiona o custo de uma bolsa impermeávelexplica como os custos de matrizes e ferramentas se enquadram em uma cotação.
Perguntas frequentes
A soldagem RF é igual à soldagem HF?
Sim. Soldagem RF (radiofrequência), soldagem HF (alta frequência) e soldagem dielétrica são nomes diferentes para o mesmo processo.
As costuras soldadas por RF são à prova d'água?
Sim. Uma solda feita corretamente funde as duas camadas em um único pedaço de material, de forma que não haja furos por onde a água possa passar. A impermeabilidade do produto acabado também depende do seu fechamento e de quaisquer outras aberturas, razão pela qual os produtos são testados como um todo.
A soldagem RF é mais forte do que a costura?
Para manter a água e o ar afastados, sim. Em uma boa solda, o material ao lado da costura geralmente rasga antes que a costura se separe. A costura continua sendo a melhor escolha para tiras de suporte de carga e peças acolchoadas fora da área impermeável, razão pela qual as duas são frequentemente combinadas.
O náilon ou o poliéster podem ser soldados por RF?
Não por conta própria. Os tecidos de náilon e poliéster tornam-se soldáveis quando são revestidos ou laminados com TPU ou PVC, e é o revestimento que forma a solda.
Qual é a diferença entre soldagem RF e soldagem ultrassônica?
A soldagem RF aquece plásticos polares por dentro usando um campo elétrico e produz costuras largas em uma única prensa. A soldagem ultrassônica utiliza vibração mecânica e é adequada para costuras menores ou mais estreitas e para alguns materiais que a RF não pode soldar.
Por que algumas costuras soldadas vazam?
As causas comuns são subfusão devido a pouca energia ou tempo, queimadura devido a muita energia, contaminação na superfície ou uma mudança de material sem revalidar as configurações da máquina. Todos eles são detectados por testes de resistência de ligação em amostras e testes de vazamento em produtos acabados.
Qual é o MOQ para uma bolsa soldada por RF personalizada?
A maioria de nossos sacos soldados começa em 300 peças por estilo, com alguns em 500. Um novo formato precisa de matrizes de soldagem próprias, que é um custo único incluído no orçamento. As amostras normalmente levam de 7 a 15 dias e a produção em massa de 30 a 45 dias.
Você pode adicionar nosso logotipo a uma bolsa soldada?
Sim. Serigrafia, transferência de calor, remendos soldados e gravação em relevo de alta frequência, onde o logotipo é pressionado no material com uma matriz, funcionam em produtos soldados de PVC e TPU.
Trabalhe com uma fábrica de soldagem de alta frequência
Se você estiver desenvolvendo um produto soldado, envie-nos seus desenhos, amostras ou especificações de destino. Recomendaremos um design de material e costura, faremos as matrizes e prepararemos amostras para teste. Contate-nos eminfo@sealock.com.hkou ligue para +86-769-82009361.
Para marcas que fornecem equipamentos impermeáveis para atividades ao ar livre de nível profissional, a capacidade de soldagem RF de um parceiro de fabricação é tão significativa quanto a disciplina do processo por trás dela. Este artigo aborda os parâmetros de engenharia que determinam se a soldagem RF produz resultados consistentes de vazamento zero em escala de produção: a física do aquecimento molecular interno de 27,12 MHz versus ligação térmica de superfície, a estreita janela de calibração necessária ao soldar TPU de alta tenacidade 840D, as três variáveis de processo que separam um ambiente de produção controlado de um ambiente inconsistente e o que o teste completo de imersão em água realmente confirma sobre uma solda acabada.
A maioria das falhas de produtos à prova d’água não começa com o tecido. Eles começam na costura. Este artigo analisa as diferenças práticas e de engenharia entre a soldagem RF e a costura tradicional para equipamentos para atividades ao ar livre, abrangendo desempenho à prova d'água sob pressão, durabilidade a longo prazo através de ciclos de tensão de campo, compatibilidade de materiais, realidades de custos de produção e os cenários específicos onde cada método é a escolha certa. Inclui uma tabela de comparação direta e orientação para compradores OEM que avaliam a capacidade de construção de costuras de um fabricante.
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик