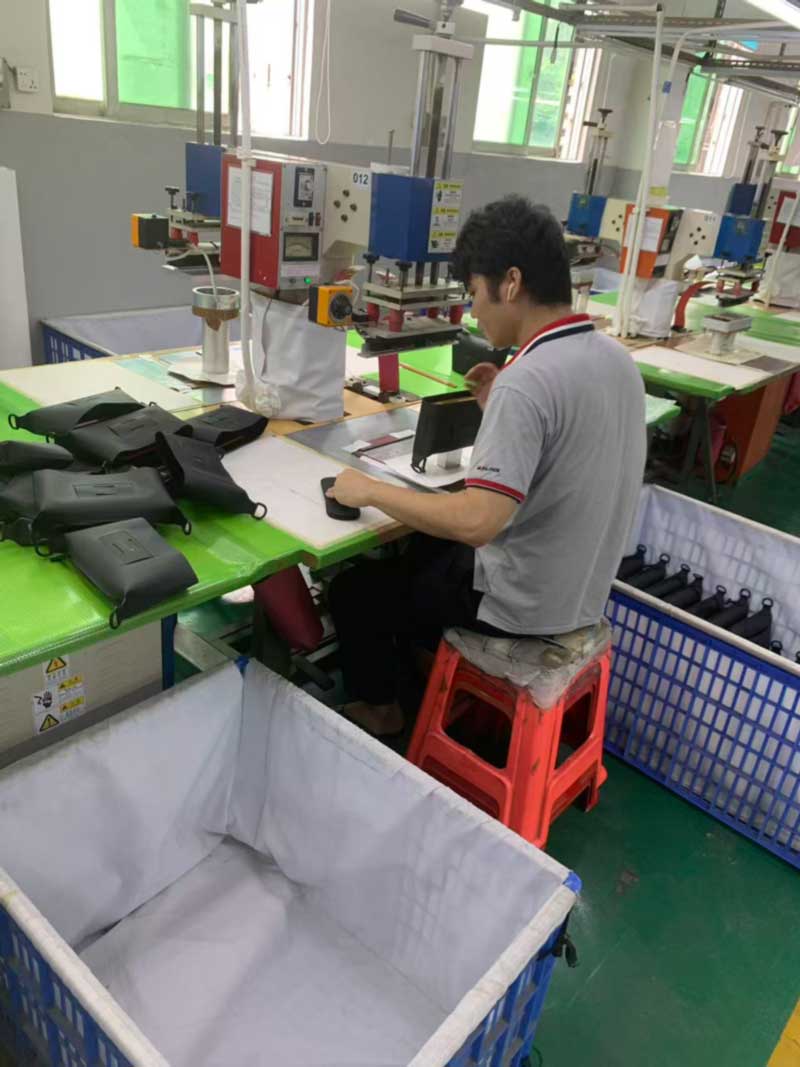
Fique na frente de nossa sala de soldagem e conte as estações. Cada um tem um número gravado na máquina – 011, 012, 015, 020, 021 – sua própria matriz fixada na prensa, sua própria bandeja de componentes e sua própria caixa forrada embaixo da coleta das peças acabadas. Nenhum deles está fazendo saco. Cada um deles está fazendo um pedaço de um.
Essa é a parte da construção soldada que os compradores raramente veem e é a parte que determina o prazo de entrega, o custo do ferramental e por que um produto soldado não pode ser citado a partir de uma fotografia.
Cada estação carrega sua própria matriz, sua própria bandeja de componentes e seu próprio compartimento. Nenhum deles está fazendo um saco inteiro.
Os sacos costurados são montados a partir de painéis; sacos soldados são montados a partir de peças
Um pacote costurado convencional é construído a partir de painéis planos unidos na máquina, e a maioria de seus pequenos recursos – uma alça, uma aba de argola em D, um laço de compressão – são adicionados costurando a correia em um painel à medida que ele se junta. As mãos do operador e a margem de costura fazem a localização.
A construção soldada não funciona assim. Uma solda precisa de pressão uniforme e até mesmo de permanência em toda a sua área, o que significa que cada recurso deve ficar plano dentro de um corte e vinco para esse recurso. Uma plataforma de ancoragem com alça é uma matriz. Um remendo de montagem em anel D é outra. Um painel traseiro acolchoado com canais de ventilação é outra opção, assim como cada alça de tecido soldada em uma face, cada reforço de zíper, cada placa de base.
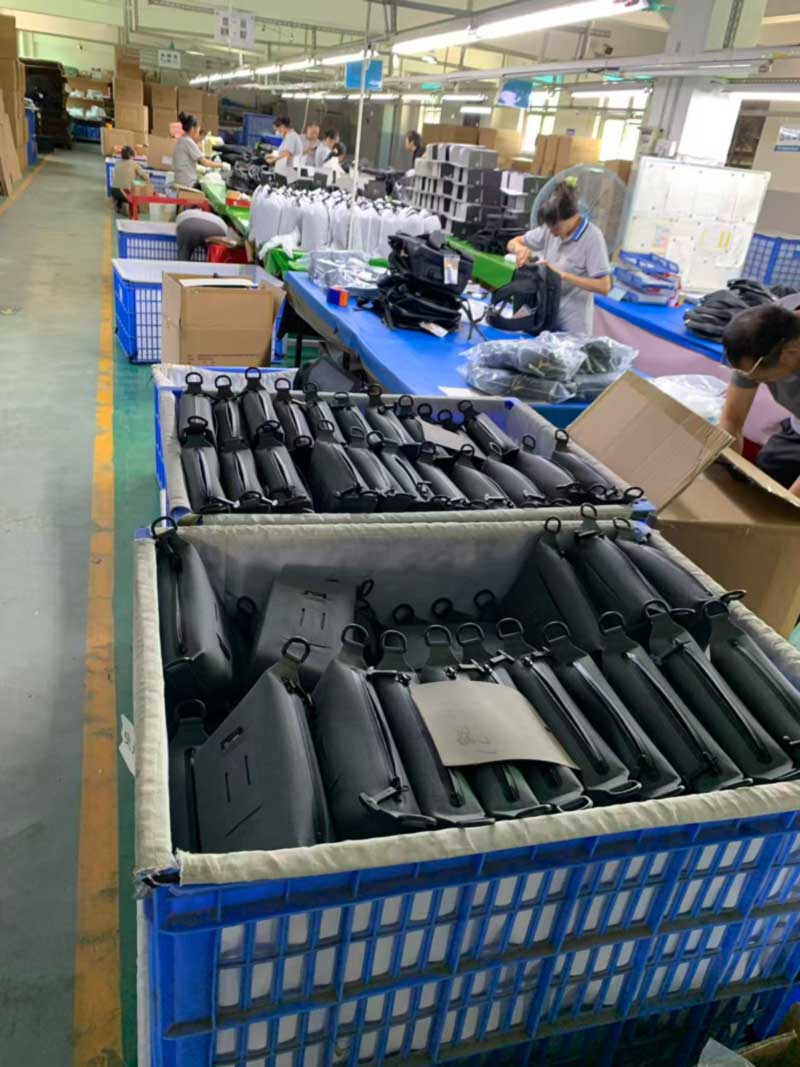
Conte-os em um pacote de tamanho médio e o número chega a algo entre vinte e trinta subconjuntos soldados antes do fechamento final, cada um produzido em sua própria estação, cada um acumulando em seu próprio compartimento, todos os quais devem chegar à montagem final em quantidades correspondentes. As caixas que correm pelo corredor não são armazenamento. Eles são o trabalho em andamento de uma construção paralela e não linear.
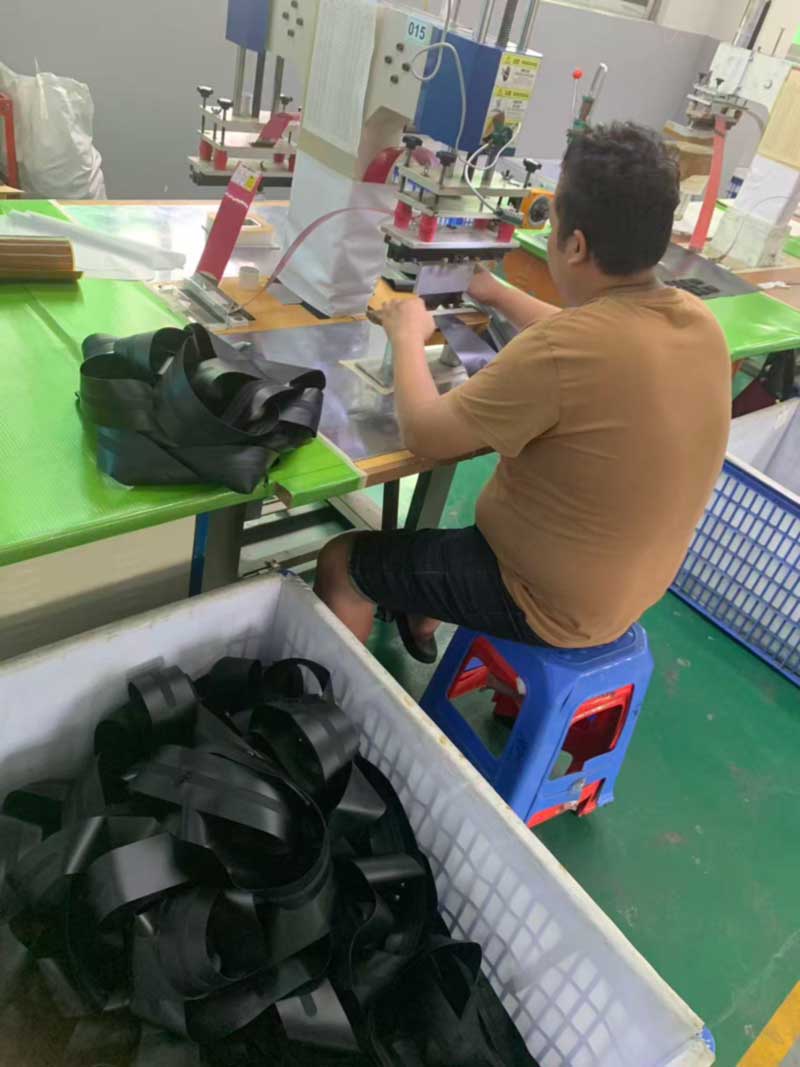
Laços de cinta e remendos de ancoragem soldados em lotes, à frente dos painéis nos quais serão montados.
O que isso significa para ferramentas, amostragem e MOQ
Seguem-se três consequências práticas que explicam a maioria das perguntas que os compradores nos fazem na fase de cotação.
Primeiro, ferramentas. Cada nova geometria de recurso precisa de uma matriz. Um pacote que reutiliza nossas geometrias de âncora e loop existentes quase não traz novas ferramentas; um pacote que apresenta seus próprios formatos de hardware, um perfil de alça diferente e um novo padrão de canal no painel traseiro carrega várias matrizes antes que a primeira amostra exista. É por isso que duas bolsas que parecem igualmente complexas podem ter citações muito diferentes, e é por isso que perguntamos antecipadamente quais detalhes são genuinamente específicos da marca e quais são simplesmente a versão que apareceu na foto de referência.
Em segundo lugar, o tempo de amostragem. Nossa janela de amostra padrão é de 7 a 15 dias, e quando um programa chega a esse intervalo é quase inteiramente uma questão de ferramentas, e não de montagem. Cortar e provar um dado leva dias; a montagem da amostra leva horas.
Terceiro, quantidade mínima de pedido. MOQ de 300 peças na maioria dos modelos não é um piso comercial arbitrário. É o ponto em que a configuração da matriz, a aprovação da primeira peça e a mudança de linha em cerca de vinte estações são amortizadas em um custo razoável por unidade. Abaixo disso, o custo de configuração por sacola aumenta mais rápido do que a maioria dos compradores espera.
O outro lado é que, uma vez que as matrizes existem, os pedidos repetidos são rápidos e consistentes. A estação executa sempre o mesmo ciclo de fusão, em vez de depender de um operador que reproduz a margem de costura a olho nu, razão pela qual os programas soldados normalmente mostram menos variação entre as execuções de produção do que os equivalentes costurados.
Um recurso que não pode ficar plano em uma matriz não pode ser soldado – a geometria decide o ferramental antes que o projeto seja bloqueado.
As peças que são produtos por si só
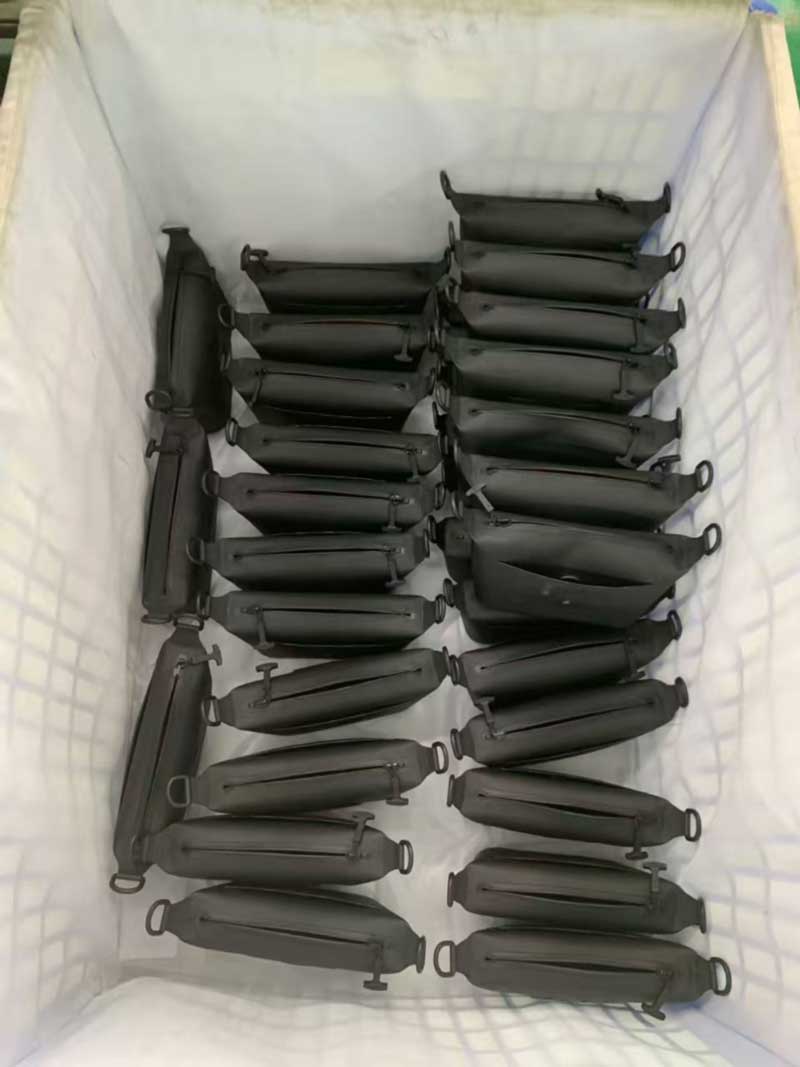
Nem tudo que está no chão é um componente. As mesmas estações que soldam remendos de ancoragem também produzem pequenos itens completos – lingas soldadas para garrafas, bolsas tecnológicas, caixas de lingas cônicas – que saem da linha como unidades acabadas, em vez de subconjuntos.
Vale a pena mencioná-los porque as marcas frequentemente os subestimam. Um acessório soldado pequeno carrega quase a mesma carga de ferramentas que um grande: ele ainda precisa de matrizes, ainda precisa de aprovação da primeira peça, ainda precisa de seu próprio padrão de cores. O que não envolve é o trabalho de montagem, e é por isso que os acessórios são muitas vezes a forma mais eficiente de uma marca ampliar uma coleção - e também porque citar um por uma fração do preço de uma mochila raramente reflete o que realmente custa para montar.
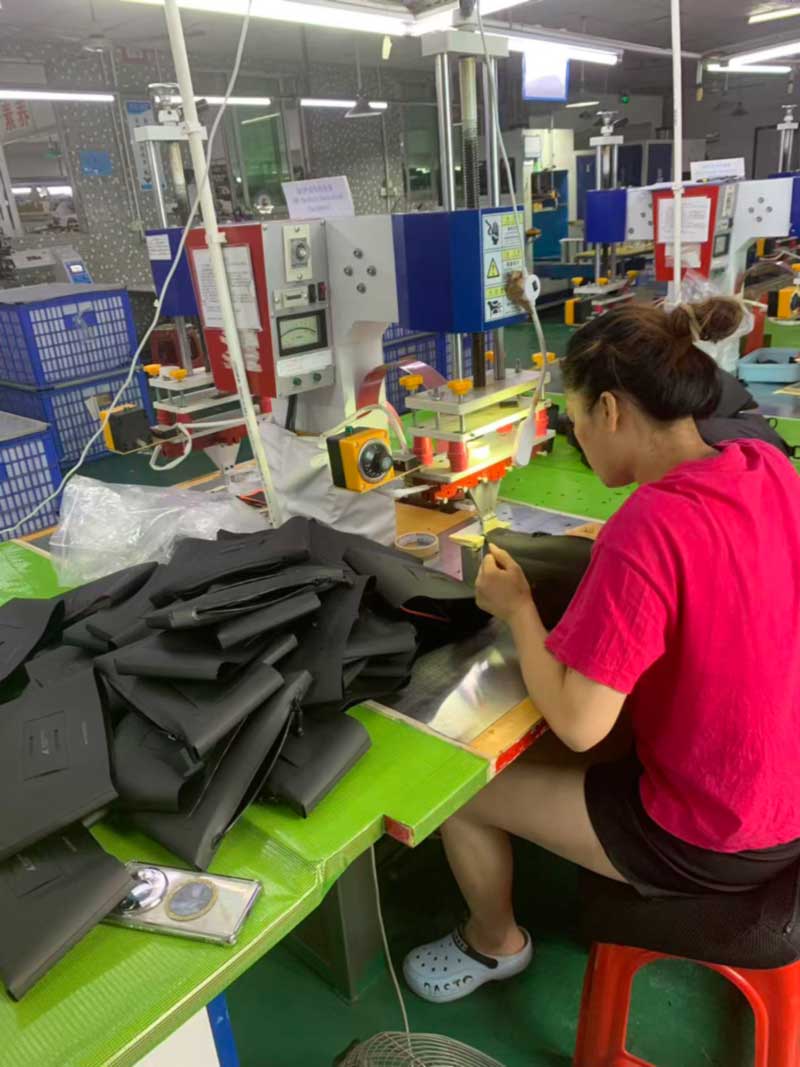
Eslingas soldadas acabadas – nas mesmas estações que produzem componentes para embalagens maiores.
Três clientes, três pacotes completamente diferentes, uma tarde
No outro extremo da sala, o Packaging Group 1 estava executando três programas simultaneamente, e a diferença entre eles é uma imagem útil do que “pronto para o varejo” realmente significa na prática.
Um programa é embalado em caixas dobráveis impressas com um saco de pó branco com cordão separado por unidade - uma apresentação na prateleira do varejo onde a caixa faz parte da experiência do produto. Uma segunda embalagem em sacolas impressas com identificação do produto e marcas regulatórias, construídas para remessa direta ao consumidor, onde a primeira coisa que o cliente toca é a própria sacola. Um terceiro embala em sacos plásticos individuais dentro de caixas de exportação impressas com as marcações da própria caixa do comprador, destinadas a um centro de distribuição e não a uma porta de casa.
Mesma fábrica, mesma semana, três definições diferentes de finalizado. Cada um tem sua própria lista de componentes, sua própria lógica de contagem e seus próprios modos de falha, e nenhum deles tolera ser improvisado no final de uma corrida. Os componentes da embalagem são encomendados e montados de acordo com o plano de produção da mesma forma que o tecido da carroceria, porque um contêiner completo, exceto pelos sacos de pó, não é um contêiner que pode ser enviado.
Grupo de embalagens 1: caixas de varejo, sacos de pó por unidade e dois outros formatos de embalagem funcionando na mesma tarde.
Onde a sala de soldagem atende à nossa própria faixa de compressão
A lógica de submontagem acima também é a razão pela qual o nosso própriobolsa de compressão com bomba integradaparece do jeito que é. O corpo da bomba não está encaixado num bolso nem costurado; ele é soldado diretamente no painel da carroceria em uma estação dedicada com um corte em torno do perfil da caixa, que é o que permite que a interface seja vedada em vez de apenas coberta.
O mesmo se aplica à válvula doversão com bomba manuale a moldura da janela soldada em ambos. Cada um deles é uma estação separada, uma matriz separada e uma verificação em linha separada, e cada um deles é verificado no produto acabado por nosso procedimento padrão de retenção de vácuo – evacuar, repousar por vinte e quatro horas, determinar qualquer perda de ar.
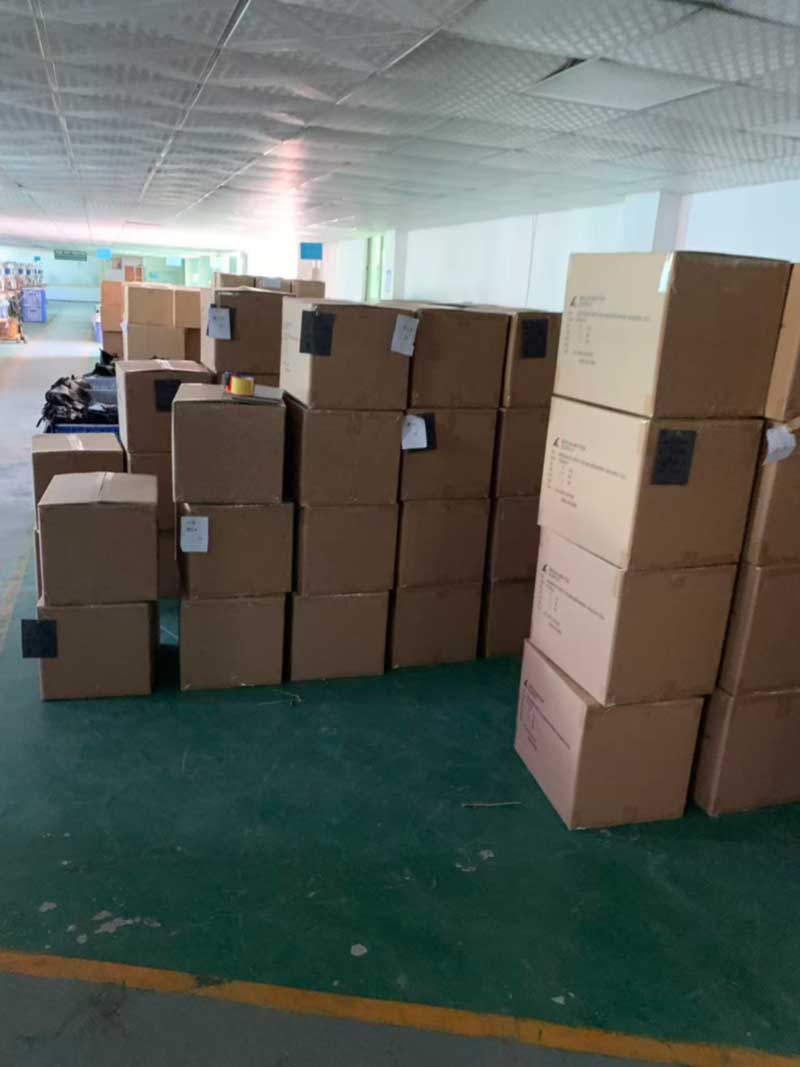
Caixas marcadas de acordo com as especificações do comprador, preparadas para coleta.
Para compradores que especificam um programa soldado
A conclusão útil para qualquer pessoa que esteja desenvolvendo conosco é tratar a geometria de recursos como um direcionador de custos no mesmo nível que material e capacidade. Reutilizar uma geometria comprovada de âncora ou laço onde a marca não tem uma visão forte sobre isso, e gastar o orçamento de ferramentas em dois ou três detalhes que são genuinamente distintos, produz um produto melhor em um prazo mais curto do que distribuir a novidade uniformemente em todas as partes da bolsa.
A Sealock constrói equipamentos impermeáveis soldados há mais de 20 anos, com soldagem de alta frequência e costura interna funcionando lado a lado em Dongguan e em nossas instalações na cidade de Ho Chi Minh, para que os compradores possam escolher a origem que se adapta à sua posição tarifária sem renegociar a especificação. Os termos padrão são FOB Guangdong, 7–15 dias para amostragem, 30–45 dias para produção em massa e MOQ de 300 peças na maioria dos modelos, com pontos de verificação IQC, IPQC e OQC como padrão e inspeção SGS ou QIMA disponível mediante solicitação. Caixas de varejo, sacos de pó, malas diretas impressas, etiquetas e marcações de caixas especificadas pelo comprador são tratadas internamente.
Para desenhos, amostras ou orçamento, entre em contato conosco pelo e-mailinfo@sealock.com.hk.
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик