Ao adquirir equipamentos impermeáveis ou de tecido revestido em grande escala, os dados de resistência ao descascamento são mais importantes do que uma visita à fábrica. Da avaliação de deslizamento de costura ASTM D751 e testes de câmara de hidrólise acelerada até imagens térmicas em linha e registros digitais de rastreabilidade de controle de qualidade – a diferença entre um parceiro de fabricação confiável e um erro caro é medida em Newtons, não em promessas. Veja exatamente o que auditar, o que exigir e como uma estratégia de fabricação de base dupla China-Vietnã proporciona precisão de engenharia e agilidade na cadeia de suprimentos.
Os defeitos de soldagem por RF são particularmente perigosos em termos de cadeia de fornecimento porque os mais graves – especialmente soldas a frio – são invisíveis à inspeção visual padrão e apenas superficiais sob condições de tensão de campo, muito depois de o contêiner ter saído do porto. Este guia aborda os três tipos de defeitos que os gerentes de sourcing experientes procuram ao auditar uma operação de soldagem RF OEM: fusão molecular incompleta (solda a frio), degradação térmica causada por arco voltaico e extrusão assimétrica devido ao desalinhamento da placa. Para cada defeito explica as condições de produção que o causam, os indicadores visuais e táteis visíveis durante uma auditoria de fábrica e o teste específico ou solicitação de documentação que o confirme ou descarte.
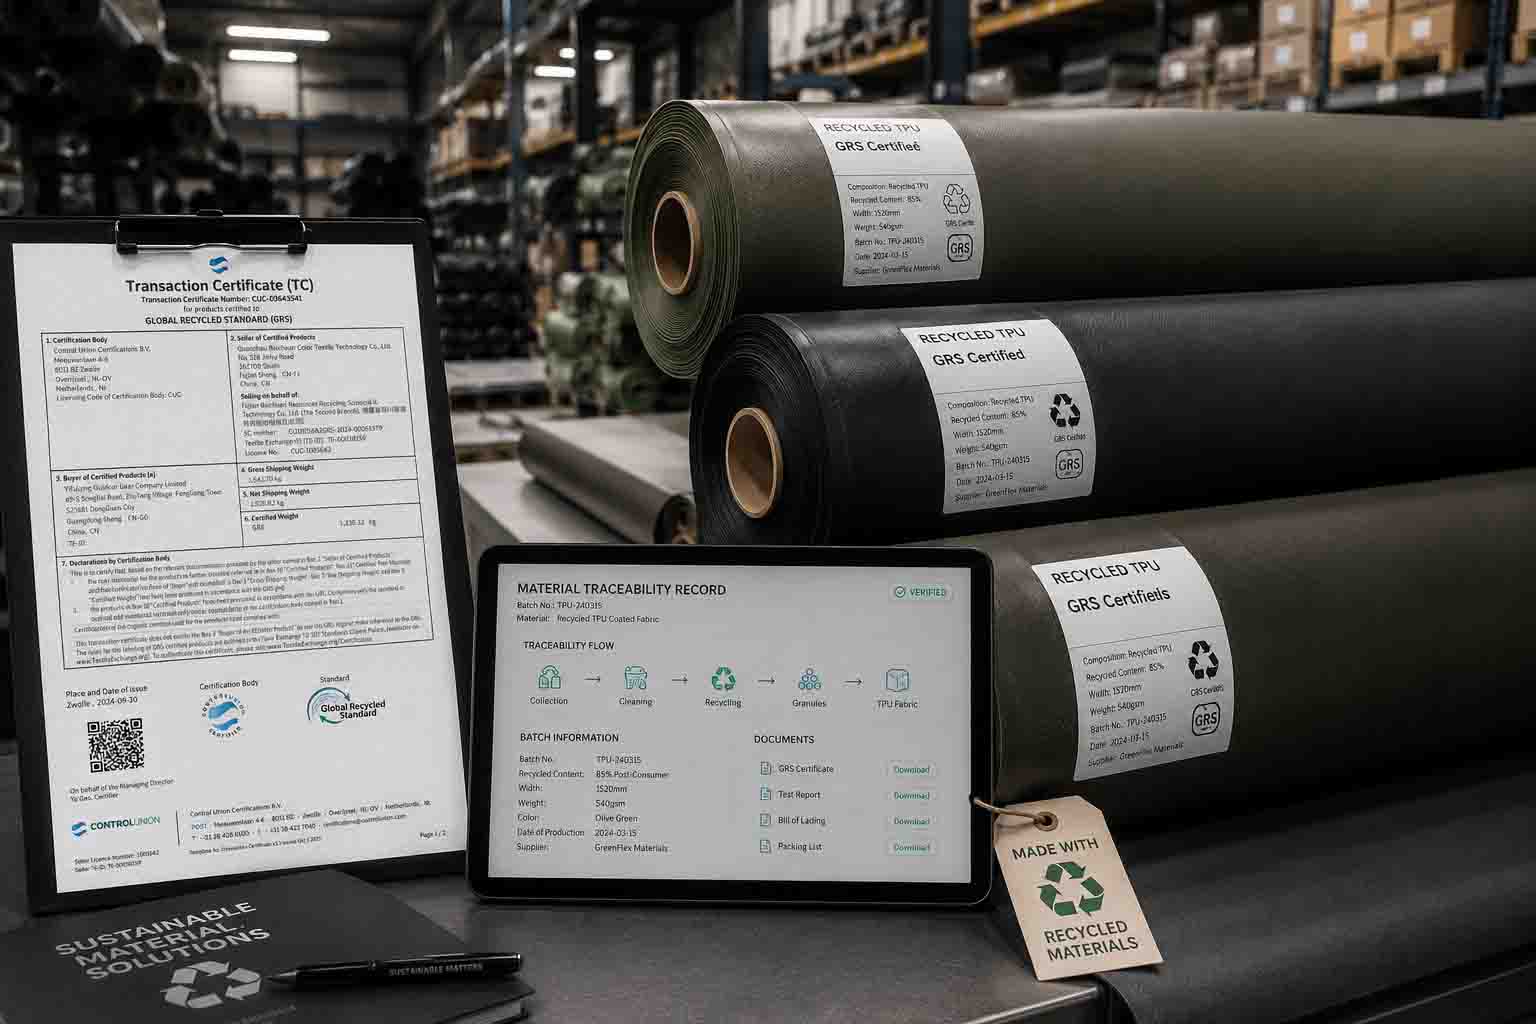
A maioria das auditorias de fábrica para equipamentos externos à prova d'água param na capacidade do equipamento: a instalação possui máquinas de solda RF, quais tecidos denier eles estocam, eles podem atingir o MOQ cotado. Estas são perguntas necessárias. Eles também são insuficientes. Este guia abrange as três dimensões de auditoria que gerentes de sourcing experientes avaliam além da capacidade de fabricação: rastreabilidade de materiais e certificação GRS para conformidade com sustentabilidade, sistemas de gestão de qualidade ISO 9001 aplicados à produção de soldagem RF (não apenas a placa de certificação) e a infraestrutura de conformidade social – BSCI, prontidão para SMETA, documentação trabalhista – que determina se uma cadeia de suprimentos pode resistir ao escrutínio dos principais parceiros de varejo e equipes de padrões de marcas globais.
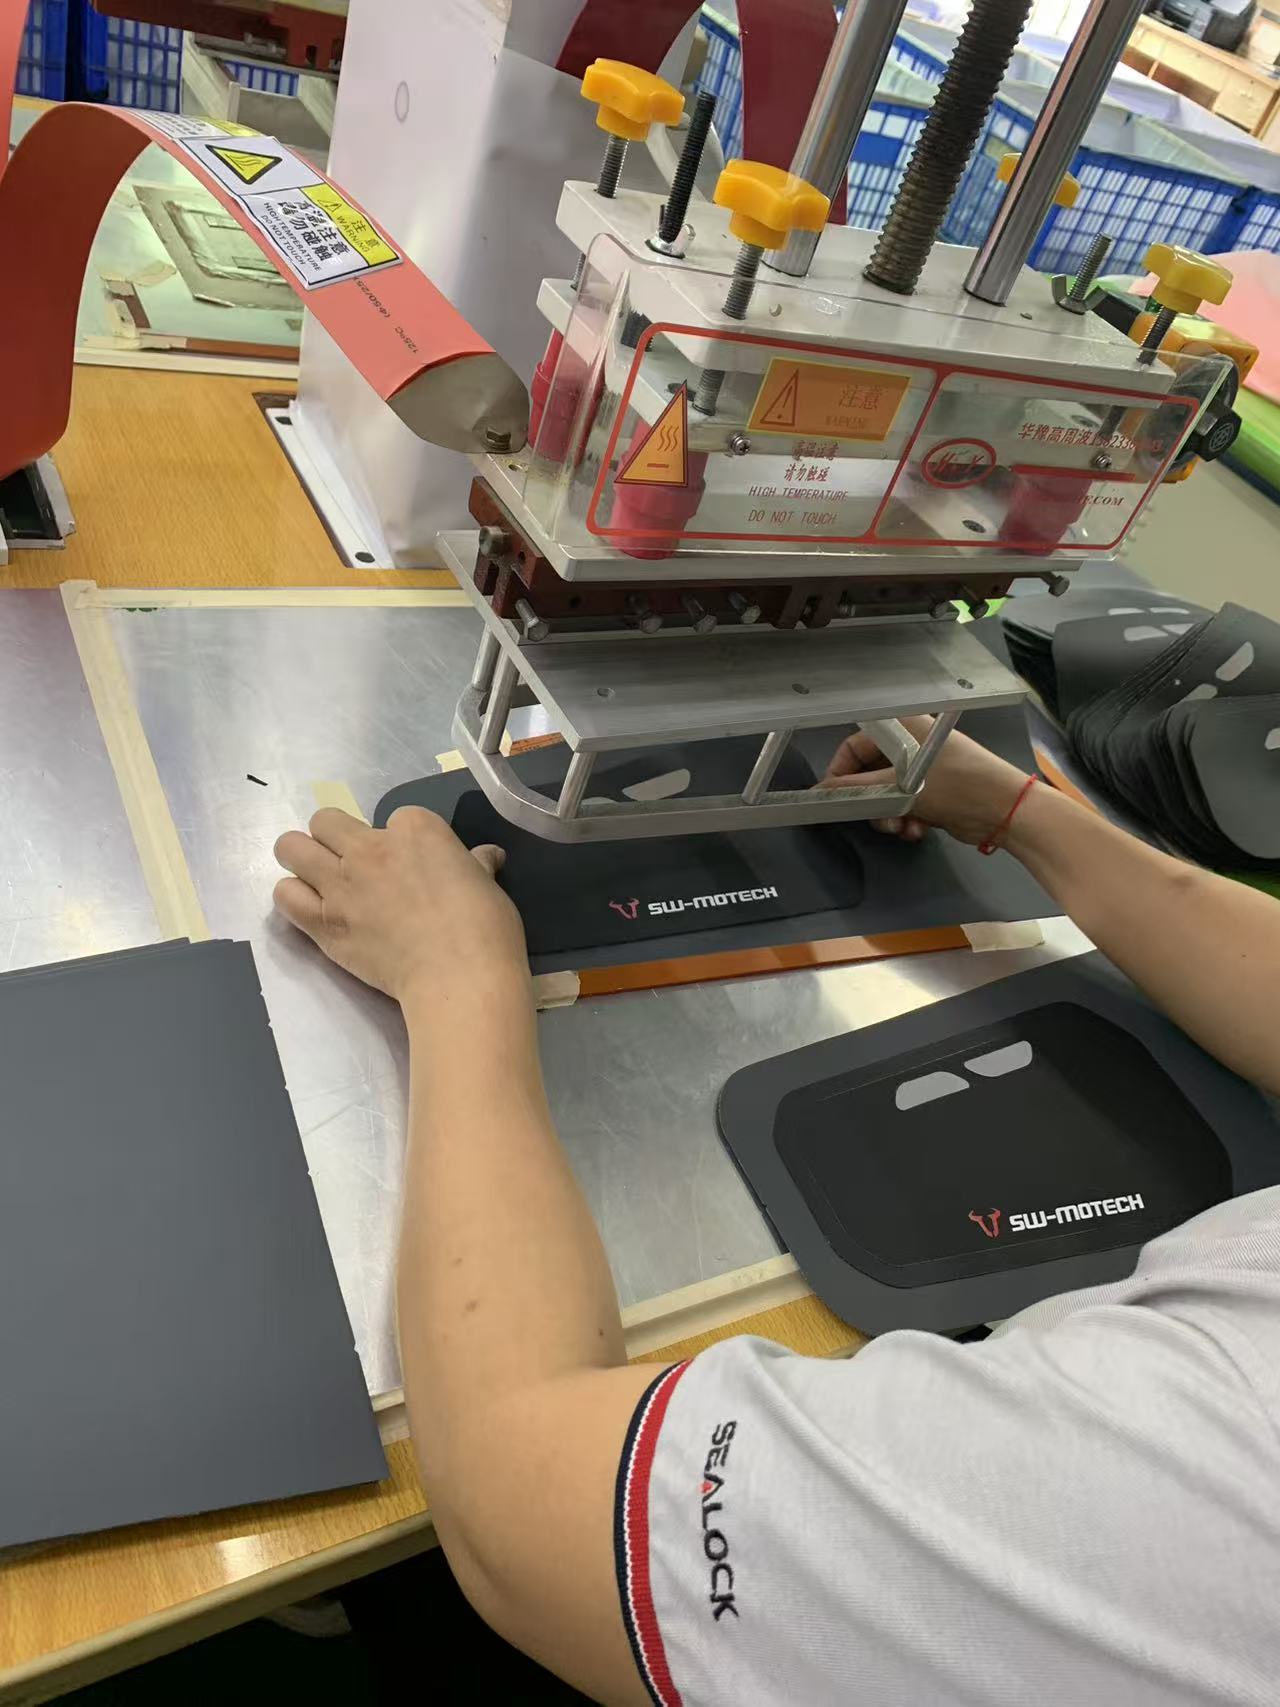
Para marcas que fornecem equipamentos impermeáveis para atividades ao ar livre de nível profissional, a capacidade de soldagem RF de um parceiro de fabricação é tão significativa quanto a disciplina do processo por trás dela. Este artigo aborda os parâmetros de engenharia que determinam se a soldagem RF produz resultados consistentes de vazamento zero em escala de produção: a física do aquecimento molecular interno de 27,12 MHz versus ligação térmica de superfície, a estreita janela de calibração necessária ao soldar TPU de alta tenacidade 840D, as três variáveis de processo que separam um ambiente de produção controlado de um ambiente inconsistente e o que o teste de pressão hidrostática de 1,0 Bar realmente confirma sobre uma solda acabada.
A maioria das falhas de produtos à prova d’água não começa com o tecido. Eles começam na costura. Este artigo analisa as diferenças práticas e de engenharia entre a soldagem RF e a costura tradicional para equipamentos para atividades ao ar livre, abrangendo desempenho à prova d'água sob pressão, durabilidade a longo prazo através de ciclos de tensão de campo, compatibilidade de materiais, realidades de custos de produção e os cenários específicos onde cada método é a escolha certa. Inclui uma tabela de comparação direta e orientação para compradores OEM que avaliam a capacidade de construção de costuras de um fabricante.